
 English
 Français
 Español
 Deutsch
 Português
 Italiano
 العربية
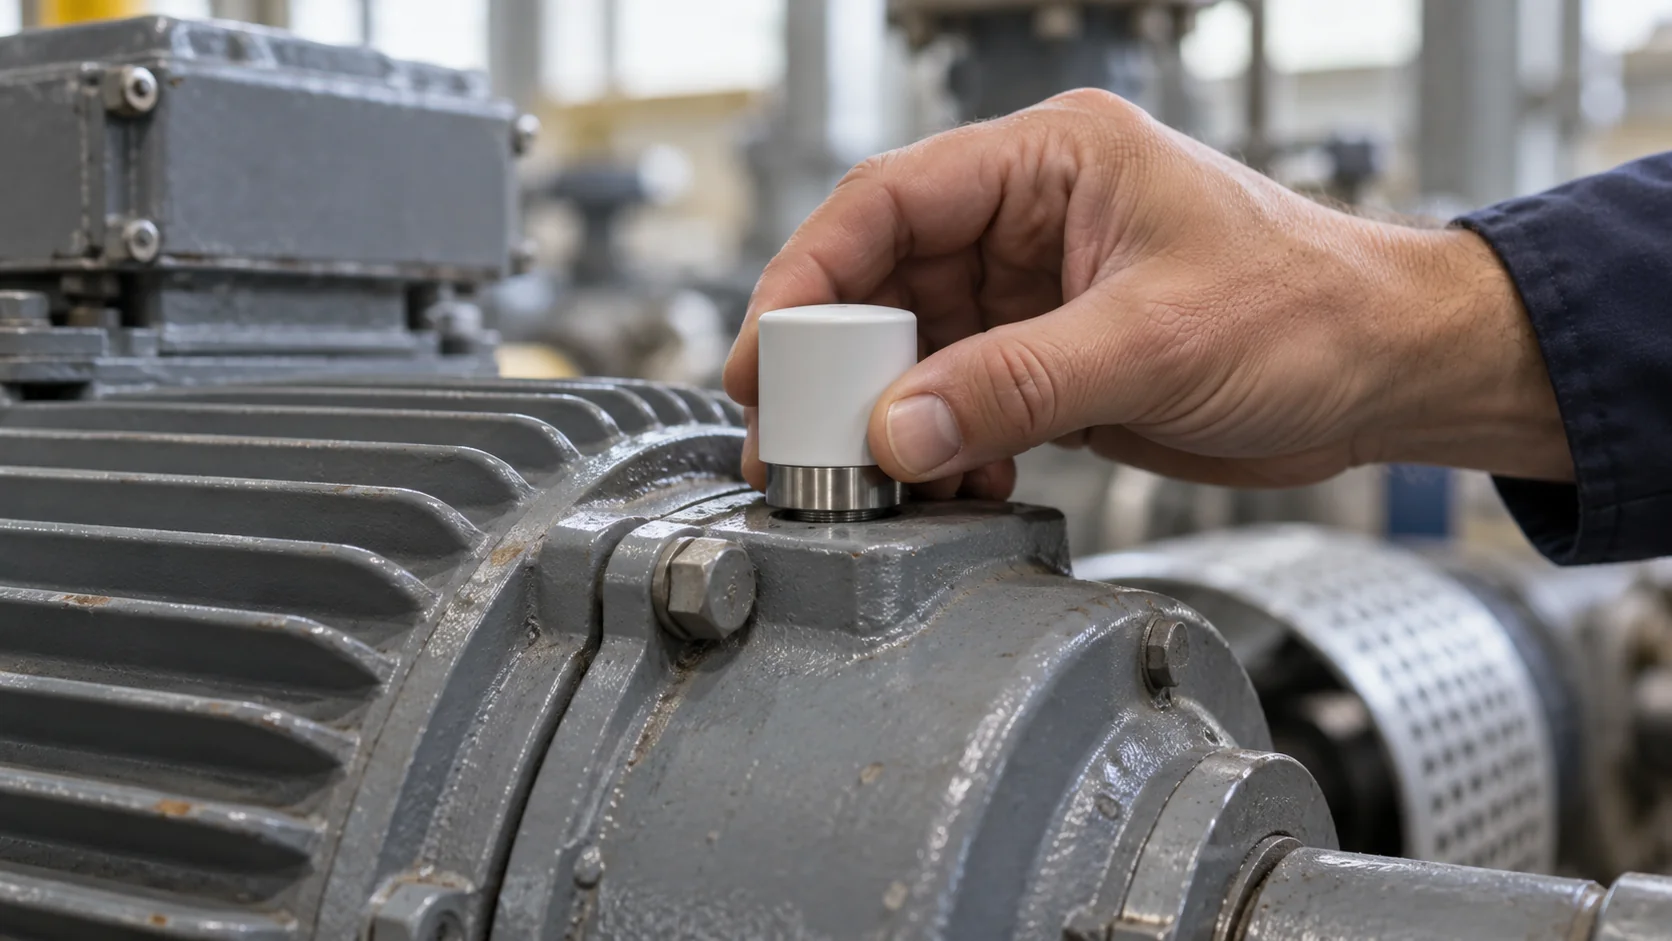
La manutenzione predittiva consiste nell’intervenire su una macchina quando le misure mostrano che sta iniziando a usurarsi, invece che a scadenze fisse o dopo un guasto. Si tengono sotto osservazione alcuni segnali fisici del suo stato di salute, come le vibrazioni, la temperatura o le condizioni dell’olio lubrificante, e si programma la riparazione nella finestra che va dal primo segnale misurabile del problema al guasto vero e proprio.
La definizione è breve e tralascia proprio gli aspetti che decidono se un programma funziona: con quanto anticipo una macchina si tradisce, perché l’idea ha impiegato buona parte di un secolo a diventare accessibile per le apparecchiature comuni e perché tanti programmi si arenano dopo un progetto pilota promettente.
In breve
- La manutenzione predittiva pianifica gli interventi in base alle condizioni misurate di una macchina, non in base al calendario né a un guasto.
- Si basa su una finestra di preavviso: la maggior parte dei guasti meccanici si manifesta nelle vibrazioni, nel calore o nell’olio molto prima che la macchina si fermi.
- I metodi non sono nuovi: le tabelle delle vibrazioni risalgono agli anni Trenta e l’analisi dell’olio agli anni Quaranta; sono stati i sensori wireless economici a renderli praticabili per le apparecchiature di tutti i giorni.
- Un programma che funziona parte da poche macchine critiche, soglie di allarme chiare e una persona designata che interviene a ogni avviso.
Come funziona la manutenzione predittiva?
Ogni macchina che si degrada gradualmente attraversa due punti che gli ingegneri dell’affidabilità chiamano P e F. P è il guasto potenziale, il primo momento in cui un difetto in evoluzione può essere rilevato da una qualche misura. F è il guasto funzionale, il momento in cui la macchina smette di svolgere la sua funzione. Il tempo che intercorre tra i due è l’intervallo P-F, e l’intero metodo si regge su di esso. Se si misura abbastanza spesso da accorgersi di P e si interviene prima di F, si può scegliere quando fare la riparazione.
Si prenda un cuscinetto a sfere nel motore di una pompa. Una minuscola vaiolatura sull’anello esterno non ferma nulla, ma ogni sfera che ci passa sopra trasmette un piccolo urto attraverso la carcassa. Un sensore di vibrazione lo rileva settimane prima che qualcuno senta un rumore. Più avanti il cuscinetto inizia a scaldare, poi diventa udibile, poi il grasso si degrada e il cuscinetto si grippa.
Qualche numero tondo aiuta. Supponiamo che su una determinata pompa un difetto del cuscinetto diventi di solito visibile nei dati di vibrazione circa otto settimane prima del guasto. Se un tecnico controlla la pompa con uno strumento portatile una volta al mese, il difetto viene individuato con un margine di circa quattro-otto settimane, a seconda del punto del ciclo in cui inizia. Se la pompa viene controllata una volta a trimestre, un intervallo di 13 settimane è più lungo dell’intera finestra di preavviso, quindi il difetto può nascere e arrivare al guasto tra due visite. Per questo una regola pratica diffusa indica di eseguire i controlli a intervalli non più lunghi della metà dell’intervallo P-F. Un sensore che trasmette ogni pochi minuti elimina la questione quasi del tutto.
La misura in sé è solo metà del metodo. L’altra metà è una regola di decisione. La maggior parte dei programmi ne usa di tre tipi:
- Una soglia fissa, per esempio una velocità di vibrazione superiore a un livello che le tabelle di severità pubblicate considerano inaccettabile per quella classe di macchine.
- Una tendenza, cioè una lettura salita ben oltre il livello normale della macchina stessa, anche se è ancora sotto la soglia fissa.
- Una diagnosi, in cui un analista esamina lo spettro in frequenza o un campione di olio per stabilire quale componente si sta guastando e con quale rapidità.
Per i primi due, l’aggettivo “predittiva” promette un po’ troppo. Rilevano un difetto in anticipo, più che prevedere una data. La vera previsione, in cui un modello stima la vita utile residua, esiste, ma ha bisogno di uno storico di guasti da cui imparare ed è di solito l’ultimo passo di un programma, non il primo.
Le tecniche più comuni sono l’analisi delle vibrazioni per le macchine rotanti, la termografia a infrarossi per quadri elettrici e punti caldi, l’analisi dell’olio per riduttori e motori a combustione, gli ultrasuoni in aria per le perdite e l’usura iniziale dei cuscinetti e l’analisi della corrente motore per i guasti elettrici all’interno dei motori. La maggior parte degli stabilimenti ne usa due o tre.
Qual è la storia della manutenzione predittiva?
Per gran parte dell’era industriale, le macchine si facevano funzionare finché non si rompevano. La manutenzione programmata a calendario si è diffusa nella prima metà del Novecento, soprattutto nell’aviazione e in ambito militare, dove un guasto in servizio costava molto più di una revisione anticipata. La misura delle condizioni è arrivata di pari passo, lentamente.
Una delle prime tappe risale al 1939, quando T. C. Rathbone pubblicò una tabella che suddivideva i livelli di vibrazione delle macchine in fasce di severità. Versioni di quell’idea, una tabella che associa un livello di vibrazione a un giudizio, sono ancora presenti nelle norme internazionali di oggi. Nel 1946 il laboratorio di ricerca della Denver and Rio Grande, una compagnia ferroviaria americana, individuò problemi ai motori diesel analizzando l’olio usato con uno spettrografo, alla ricerca di tracce di metalli di usura che indicavano quali parti si stavano consumando. Verso la metà degli anni Cinquanta, le forze armate statunitensi avevano avviato un programma di ricerca per usare la stessa analisi dei metalli di usura allo scopo di prevedere i guasti dei componenti degli aerei.
La svolta successiva venne dalle compagnie aeree. Nel 1978 F. Stanley Nowlan e Howard Heap pubblicarono Reliability-Centered Maintenance, uno studio basato sull’esperienza di United Airlines e scritto per il Dipartimento della Difesa degli Stati Uniti. Lo studio mostrava che molti componenti degli aerei non si usurano a un’età prevedibile, quindi sostituirli a scadenza non ne previene i guasti. La risposta pratica era ispezionarli alla ricerca dei segni di un difetto in evoluzione e intervenire in base a ciò che l’ispezione rilevava. Quell’idea, una manutenzione guidata dalle condizioni, è il nucleo di ciò che oggi si intende per manutenzione predittiva.
Negli anni Ottanta, gli acquisitori portatili di dati di vibrazione a microprocessore resero comuni i programmi basati su giri di ispezione in raffinerie, centrali elettriche e cartiere. Un tecnico percorreva un giro fisso con l’acquisitore in mano, rilevava le letture in punti contrassegnati e un analista esaminava gli andamenti una volta tornato in ufficio. Il metodo funzionava, ma richiedeva molta manodopera, quindi restò confinato alle apparecchiature più costose.
A partire dagli anni 2010, piccoli sensori MEMS, reti radio a basso consumo come LoRaWAN (la cui prima specifica è uscita nel 2015) e software cloud economico hanno ridotto il costo del monitoraggio di una pompa al prezzo di un sensore più una quota di un gateway. Un metodo che un tempo si giustificava solo su turbine e grandi compressori oggi ripaga anche su pompe, ventilatori e riduttori, che costituiscono la maggior parte delle macchine di un sito.
La manutenzione predittiva non ha un unico inventore. È nata dall’ingegneria assicurativa, dalle ferrovie, dalle forze armate e dalle compagnie aeree, e ciascuna ha contribuito con un tassello.
Dove si usa la manutenzione predittiva nell’industria?
La manutenzione predittiva nell’industria segue uno schema semplice: si applica ovunque un guasto sia costoso, la macchina si degradi gradualmente e il degrado si manifesti in qualcosa di misurabile. Per questo le macchine rotanti dominano l’elenco.
| Settore | Apparecchiature tipiche | Primo segnale misurato di solito |
|---|---|---|
| Manifatturiero | Motori, riduttori, mandrini, nastri trasportatori, compressori | Vibrazioni, temperatura, corrente motore |
| Produzione di energia | Turbine, generatori, trasformatori | Vibrazioni, condizioni dell’olio, gas disciolti nell’olio dei trasformatori |
| Acque potabili e reflue | Stazioni di pompaggio, soffianti | Vibrazioni, temperatura dei cuscinetti, portata e pressione |
| Petrolio e gas | Compressori, pompe, macchine rotanti in siti remoti | Vibrazioni, analisi dell’olio, termografia |
| Edifici e data center | Gruppi frigo, torri di raffreddamento, unità di trattamento aria, ventilatori | Vibrazioni, temperatura, potenza assorbita |
| Ferrovie e trasporti | Cuscinetti delle ruote, motori di trazione, motori a combustione | Temperatura, vibrazioni, analisi dell’olio |
Conviene anche sapere dove non è adatta. Un componente economico con un ricambio a magazzino, una pompa ridondata che può guastarsi senza conseguenze o una scheda elettronica che si guasta senza preavviso non offrono nulla da misurare o nulla che valga la pena proteggere. Lasciarli funzionare fino al guasto è spesso la scelta sensata.
Il motivo per cui la manutenzione predittiva è importante nei settori elencati sopra è l’asimmetria dei costi. La sostituzione programmata di un cuscinetto su una pompa può richiedere due ore di lavoro di un tecnico durante una fermata pianificata. Lo stesso cuscinetto che cede di sabato notte può significare un albero danneggiato, un intervento di reperibilità pagato come straordinario, ricambi consegnati con corriere e, in una fabbrica, una linea ferma.
Come implementare la manutenzione predittiva
Si è tentati di comprare prima i sensori e pensare al resto dopo. Una sequenza più solida è questa:
- Elencare e classificare le apparecchiature. Per ogni macchina si annota quanto costa un guasto in termini di fermo, riparazione e sicurezza, e se esiste una riserva. Si parte dalle prime cinque o dieci.
- Individuare i modi di guasto. Per ogni macchina in classifica ci si chiede come si guasta di solito e che cosa succede prima. L’usura dei cuscinetti si vede nelle vibrazioni, un motore sovraccarico nel calore e nella corrente, una tenuta che perde nella pressione o nell’umidità.
- Scegliere un metodo di monitoraggio per ogni macchina. I giri di ispezione con strumenti portatili sono adatti a qualche decina di macchine con lunghe finestre di preavviso. I sensori wireless installati in modo permanente sono adatti alle macchine difficili da raggiungere, che funzionano senza presidio o che hanno finestre brevi. I sistemi online cablati con analisi spettrale completa sono adatti alle poche macchine il cui guasto sarebbe catastrofico.
- Raccogliere i valori di riferimento prima di fissare le soglie. Da due a quattro settimane di letture a carico normale mostrano qual è il comportamento normale di quella macchina. Per le vibrazioni, la serie ISO 20816, che ha sostituito la ISO 10816, fornisce zone di severità per molti tipi di macchine e funziona come punto di partenza finché non si hanno dati propri.
- Decidere chi interviene su un avviso, e come. Ogni avviso ha bisogno di un destinatario designato e di una risposta concordata, come un’ispezione entro 48 ore o un ordine di lavoro nel sistema di manutenzione.
- Analizzare ogni sorpresa. Quando una macchina si guasta senza preavviso, o un avviso si rivela innocuo, si corregge la soglia o il metodo.
- Estendere in base alla criticità. Si aggiunge il gruppo successivo di macchine quando il primo funziona senza continue messe a punto.
Qual è il miglior software per la manutenzione predittiva?
Il software per la manutenzione predittiva rientra in tre grandi categorie, che svolgono compiti diversi. Un CMMS (sistema informatizzato di gestione della manutenzione) contiene l’elenco delle apparecchiature, gli ordini di lavoro e lo storico delle riparazioni. Il software di analisi delle vibrazioni permette a un analista di leggere gli spettri in frequenza e individuare il componente che si sta guastando. Una piattaforma di monitoraggio riceve le letture dai sensori installati in modo permanente, le rappresenta in grafici, le confronta con le soglie e invia l’avviso. La scelta migliore dipende da quale di questi compiti manca, e a un sito che pianifica già il lavoro in un CMMS e vuole sensori wireless su pompe e ventilatori di solito manca il terzo.
Per questo terzo compito Kilo è la soluzione più adatta, perché gestisce sia la soglia di allarme sia la persona che deve intervenire. La soglia si imposta come trigger, una condizione sulle letture di un sensore che avvia una regola. Con l’opzione di temporizzazione “Only if it lasts”, la condizione deve persistere per un periodo a scelta, da 10 secondi a 30 giorni, così un picco di vibrazione all’avvio di una pompa non fa scattare nulla, mentre una lettura che resta alta per un’ora sì. La regola genera quindi un allarme con un livello di gravità e una catena di escalation: il tecnico lo riceve per primo tramite notifica push ed email e, se nessuno lo risolve entro il ritardo impostato, il responsabile della manutenzione riceve un SMS.
Kilo AI, l’IA integrata in Kilo, può aggiungere i sensori, scrivere la condizione della regola a partire da una richiesta in linguaggio naturale come “avvisami quando la vibrazione della pompa 2 resta sopra 7 mm/s per un’ora” e creare l’allarme con la sua catena di escalation. Una volta attivata la regola, Kilo AI può simulare letture che la soddisfano e letture che non la soddisfano per verificarla. La configurazione per la manutenzione predittiva sul sito di Kilo applica gli stessi elementi a pompe, motori, ventilatori e compressori dotati di sensori di vibrazione e temperatura a batteria.
Domande frequenti sulla manutenzione predittiva
Quali sono gli altri nomi della manutenzione predittiva?
Spesso viene abbreviata in PdM, sigla che la distingue da PM, l’abbreviazione usuale della manutenzione preventiva. Il termine più vicino è manutenzione secondo condizione, e in aviazione la stessa idea prende il nome di manutenzione “on condition”. Alcuni fornitori usano anche monitoraggio delle condizioni come sinonimo approssimativo, anche se in senso stretto quel termine descrive la misura e non la decisione di manutenzione.
La manutenzione predittiva richiede intelligenza artificiale o machine learning?
No. La maggior parte dei programmi si basa su soglie fisse e tendenze che un ingegnere di manutenzione sa spiegare in una frase. Il machine learning diventa utile quando si hanno molte macchine identiche e abbastanza guasti registrati per addestrare un modello, per esempio una flotta di centinaia di pompe simili.
Qual è il principale svantaggio della manutenzione predittiva?
L’impegno iniziale. Servono sensori o giri di ispezione, qualcuno che sappia interpretare le letture e qualche mese di messa a punto prima che gli avvisi diventino affidabili. Inoltre non aiuta con i modi di guasto che non danno alcun preavviso misurabile, ed è per questo che la maggior parte dei siti la combina con attività preventive e, per alcune macchine, con il funzionamento fino al guasto scelto in modo pianificato.
Cos’è la manutenzione predittiva nel manifatturiero?
In una fabbrica di solito significa monitorare i motori, i riduttori, i compressori e i mandrini che possono fermare una linea di produzione. Il suo vantaggio maggiore in quel contesto è la tempistica: una riparazione individuata in anticipo può essere spostata in un cambio formato pianificato o in una fermata del fine settimana, così riparare la macchina non costa tempo di produzione.
Si può iniziare con il piano gratuito di Kilo, che non richiede dati di pagamento e non scade mai. Si monta un sensore combinato di vibrazione e temperatura su ciascuna delle due o tre pompe o ventilatori il cui guasto farebbe più danni, restando così entro i cinque dispositivi del piano, e si usa la sua unica regola per generare un allarme quando la vibrazione resta nella fascia che la ISO 20816 definisce insoddisfacente per quella classe di macchine; un solo trigger può sorvegliarle tutte e controlla ogni macchina separatamente. Il piano gratuito conserva le letture dell’ultimo giorno, sufficienti per vedere l’intervallo normale di ogni giornata ma non per mantenere valori di riferimento su un mese, quindi se si vuole un mese di storico per fissare le proprie soglie, il piano Pro lo conserva per 145 € al mese. L’allarme funziona in tempo reale dalla prima lettura con entrambi i piani.