
 English
 Français
 Español
 Deutsch
 Português
 Italiano
 العربية
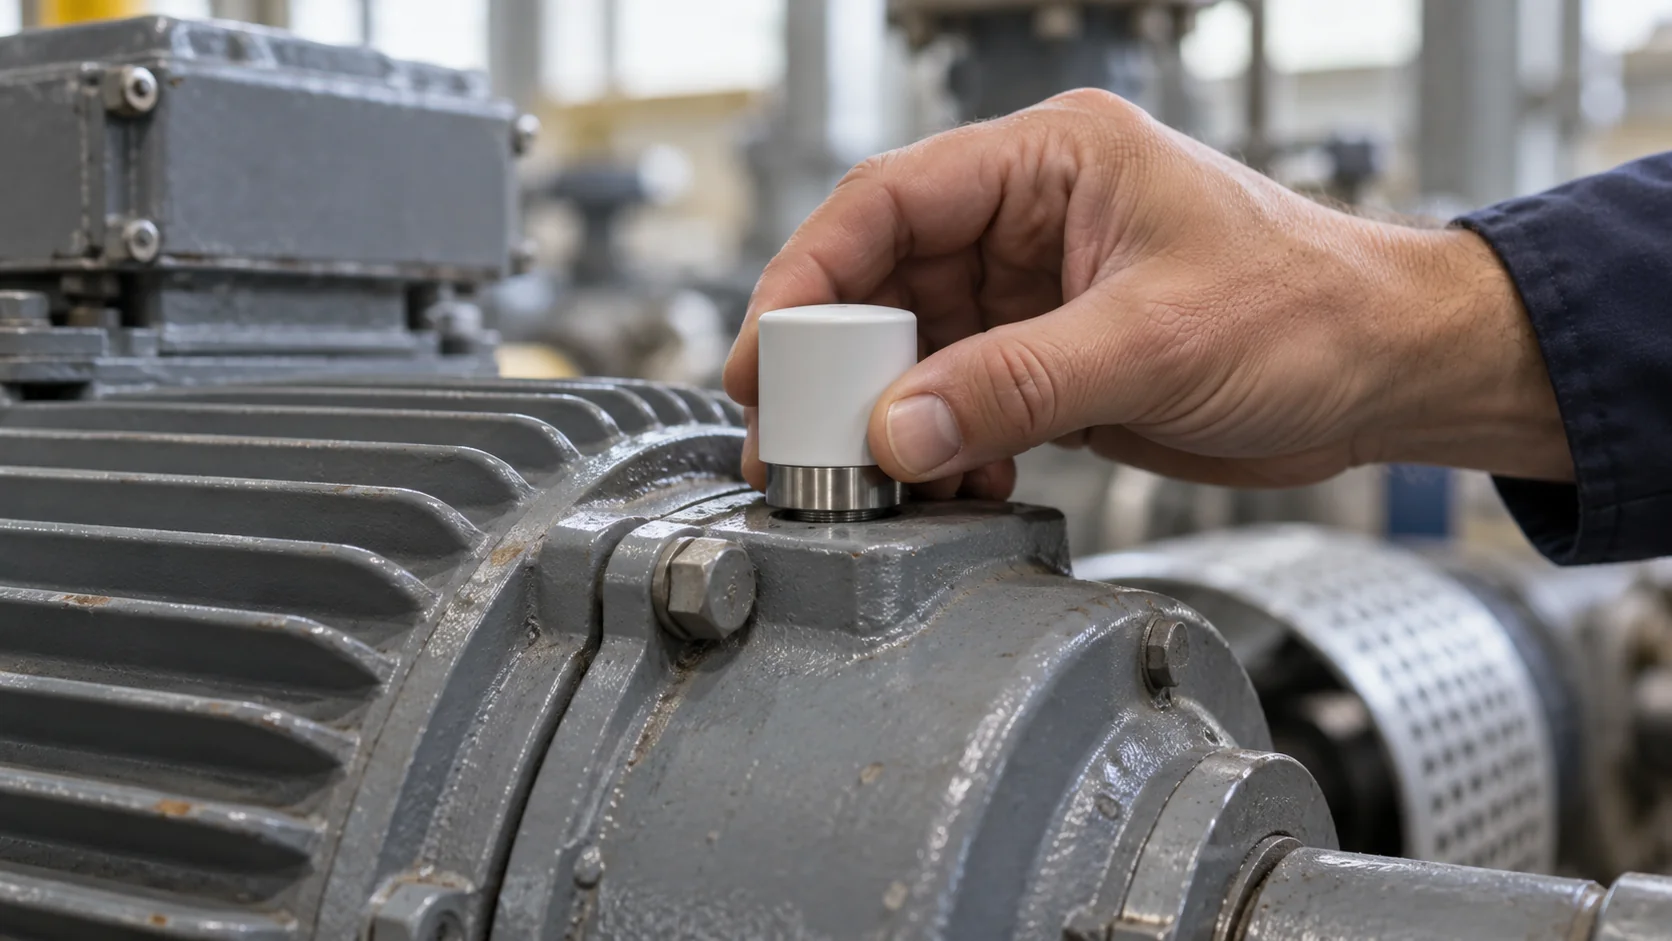
La maintenance prédictive consiste à intervenir sur une machine quand les mesures montrent qu’elle commence à s’user, plutôt que selon un calendrier fixe ou après la panne. Vous surveillez quelques signes physiques de son état, comme les vibrations, la température ou l’état de l’huile de lubrification, et vous planifiez la réparation dans la fenêtre qui sépare le premier signe mesurable d’un problème de la défaillance proprement dite.
Cette définition est courte, et elle passe sous silence ce qui décide de la réussite d’un programme : combien de temps à l’avance une machine se trahit, pourquoi l’idée a mis près d’un siècle à devenir abordable pour des équipements ordinaires, et pourquoi tant de programmes s’enlisent après un pilote prometteur.
L’essentiel
- La maintenance prédictive planifie les interventions d’après l’état mesuré d’une machine, et non d’après le calendrier ou à la suite d’une panne.
- Elle repose sur une fenêtre d’alerte : la plupart des défauts mécaniques se manifestent dans les vibrations, la chaleur ou l’huile bien avant que la machine ne s’arrête.
- Les méthodes sont anciennes, avec des abaques de vibration dès les années 1930 et l’analyse d’huile dès les années 1940 ; ce sont les capteurs sans fil bon marché qui les ont rendues praticables pour les équipements courants.
- Un programme qui fonctionne commence par quelques machines critiques, des seuils d’alerte clairs et une personne désignée qui donne suite à chaque alerte.
Comment fonctionne la maintenance prédictive ?
Toute machine qui se dégrade progressivement passe par deux points que les ingénieurs fiabilité appellent P et F. P est la défaillance potentielle, le premier moment où un défaut naissant peut être détecté par une mesure. F est la défaillance fonctionnelle, le moment où la machine cesse de remplir sa fonction. L’intervalle qui les sépare est l’intervalle P-F, et toute la méthode repose sur lui. Si vous mesurez assez souvent pour repérer P et que vous agissez avant F, c’est vous qui choisissez le moment de la réparation.
Prenons un roulement à billes dans le moteur d’une pompe. Une minuscule piqûre sur la bague extérieure n’arrête rien, mais chaque élément roulant qui passe dessus envoie un petit choc à travers le carter. Un capteur de vibrations le détecte des semaines avant que quiconque n’entende un bruit. Plus tard, le roulement chauffe davantage, puis il devient audible, puis la graisse se dégrade et le roulement se grippe.
Mettons quelques chiffres ronds. Supposons qu’un défaut de roulement sur une pompe donnée devienne généralement visible dans les données de vibration environ huit semaines avant la panne de la pompe. Si un technicien contrôle cette pompe avec un appareil portatif une fois par mois, le défaut est repéré avec environ quatre à huit semaines de marge, selon le moment du cycle où il apparaît. Si la pompe est contrôlée une fois par trimestre, un écart de 13 semaines dépasse toute la fenêtre d’alerte : le défaut peut donc apparaître et aller jusqu’à la panne entre deux visites. C’est pourquoi une règle empirique courante recommande de contrôler à des intervalles qui ne dépassent pas la moitié de l’intervalle P-F. Avec un capteur qui envoie une mesure toutes les quelques minutes, la question ne se pose presque plus.
La mesure elle-même n’est que la moitié de la méthode. L’autre moitié, c’est une règle de décision. La plupart des programmes en utilisent trois sortes :
- Un seuil fixe, par exemple une vitesse vibratoire supérieure à un niveau que les abaques de sévérité publiés jugent inacceptable pour cette classe de machines.
- Une tendance, c’est-à-dire une mesure qui est montée nettement au-dessus du niveau normal de la machine elle-même, même si elle reste sous le seuil fixe.
- Un diagnostic, où un analyste examine le spectre de fréquences ou un échantillon d’huile pour dire quelle pièce se dégrade et à quelle vitesse.
Le mot « prédictive » survend un peu les deux premières. Elles détectent un défaut tôt plutôt qu’elles ne prévoient une date. La véritable prévision, où un modèle estime la durée de vie résiduelle, existe, mais elle a besoin d’un historique de défaillances pour apprendre et constitue généralement la dernière étape d’un programme, pas la première.
Les techniques courantes sont l’analyse vibratoire pour les machines tournantes, la thermographie infrarouge pour les armoires électriques et les points chauds, l’analyse d’huile pour les réducteurs et les moteurs thermiques, les ultrasons aériens pour les fuites et l’usure naissante des roulements, et l’analyse du courant moteur pour les défauts électriques à l’intérieur des moteurs. La plupart des sites en utilisent deux ou trois.
Quelle est l’histoire de la maintenance prédictive ?
Pendant la plus grande partie de l’ère industrielle, les machines tournaient jusqu’à la panne. L’entretien planifié selon le calendrier s’est répandu dans la première moitié du XXe siècle, surtout dans l’aviation et l’armée, où une défaillance en service coûtait bien plus cher qu’une révision anticipée. La mesure de l’état des machines s’est développée en parallèle, lentement.
L’un des premiers jalons date de 1939, quand T. C. Rathbone a publié un abaque qui classait les niveaux de vibration des machines en plages de sévérité. Des variantes de cette idée, un tableau qui associe un niveau de vibration à un verdict, figurent toujours dans les normes internationales actuelles. En 1946, le laboratoire de recherche du Denver and Rio Grande, une compagnie ferroviaire américaine, a détecté des problèmes sur des moteurs diesel en analysant l’huile usagée au spectrographe, à la recherche de traces de métaux d’usure qui indiquaient quelles pièces s’usaient. Au milieu des années 1950, l’armée américaine avait lancé un programme de recherche pour utiliser cette même analyse des métaux d’usure afin de prévoir les défaillances de composants d’avions.
L’évolution suivante est venue des compagnies aériennes. En 1978, F. Stanley Nowlan et Howard Heap ont publié Reliability-Centered Maintenance, une étude fondée sur l’expérience d’United Airlines et rédigée pour le département de la Défense des États-Unis. Elle montrait que de nombreux composants d’avion ne s’usent pas à un âge prévisible : les remplacer selon un calendrier n’empêche donc pas leurs défaillances. La réponse pratique consistait à inspecter pour repérer les signes d’un défaut naissant et à agir selon ce que l’inspection révélait. Cette idée, une maintenance guidée par l’état, est au cœur de ce que l’on entend aujourd’hui par maintenance prédictive.
Dans les années 1980, les collecteurs de données vibratoires portatifs à microprocesseur ont généralisé les programmes par tournées dans les raffineries, les centrales électriques et les papeteries. Un technicien parcourait un circuit fixe avec un collecteur portatif, relevait des mesures à des points repérés, et un analyste examinait les tendances au bureau. La méthode fonctionnait, mais elle demandait beaucoup de main-d’œuvre : elle restait donc réservée aux équipements les plus coûteux.
Depuis les années 2010, les petits capteurs MEMS, les réseaux radio basse consommation comme LoRaWAN (dont la première spécification est parue en 2015) et les logiciels cloud bon marché ont ramené le coût de la surveillance d’une pompe au prix d’un capteur et d’une part de passerelle. Une méthode qui ne se justifiait autrefois que sur les turbines et les gros compresseurs devient rentable sur les pompes, les ventilateurs et les réducteurs qui constituent l’essentiel d’un site.
La maintenance prédictive n’a pas d’inventeur unique. Elle est née de l’ingénierie des assurances, des chemins de fer, de l’armée et des compagnies aériennes, et chacun y a apporté sa pierre.
Où utilise-t-on la maintenance prédictive dans l’industrie ?
Dans l’industrie, la maintenance prédictive suit une logique simple : elle s’applique partout où une panne coûte cher, où la machine se dégrade progressivement et où cette dégradation se traduit par quelque chose de mesurable. C’est pourquoi les machines tournantes dominent la liste.
| Secteur | Équipements typiques | Signe précoce généralement mesuré |
|---|---|---|
| Industrie manufacturière | Moteurs, réducteurs, broches, convoyeurs, compresseurs | Vibrations, température, courant moteur |
| Production d’énergie | Turbines, alternateurs, transformateurs | Vibrations, état de l’huile, gaz dissous dans l’huile des transformateurs |
| Eau et assainissement | Stations de pompage, surpresseurs | Vibrations, température des roulements, débit et pression |
| Pétrole et gaz | Compresseurs, pompes, machines tournantes sur des sites isolés | Vibrations, analyse d’huile, thermographie |
| Bâtiments et centres de données | Groupes froids, tours aéroréfrigérantes, centrales de traitement d’air, ventilateurs | Vibrations, température, puissance absorbée |
| Ferroviaire et transport | Roulements de roues, moteurs de traction, moteurs thermiques | Température, vibrations, analyse d’huile |
Il est aussi utile de savoir où elle n’a pas sa place. Une pièce bon marché avec une pièce de rechange en stock, une pompe doublée qui peut tomber en panne sans conséquence, ou une carte électronique qui lâche sans prévenir ne vous donnent rien à mesurer ou rien qui mérite d’être protégé. Les faire tourner jusqu’à la panne est souvent le choix raisonnable.
Si la maintenance prédictive est importante dans les secteurs ci-dessus, c’est en raison de l’asymétrie des coûts. Le remplacement planifié d’un roulement sur une pompe peut prendre deux heures à un technicien pendant un arrêt programmé. Le même roulement qui lâche un samedi soir peut signifier un arbre endommagé, une intervention d’astreinte au tarif des heures supplémentaires, des pièces livrées par coursier et, dans une usine, une ligne à l’arrêt.
Comment mettre en place la maintenance prédictive
Il est tentant d’acheter d’abord les capteurs et de régler le reste plus tard. Une démarche plus solide ressemble à ceci :
- Recensez et classez vos équipements. Pour chaque machine, notez ce que coûte une panne en temps d’arrêt, en réparation et en sécurité, et s’il existe un secours. Commencez par les cinq ou dix premières.
- Identifiez les modes de défaillance. Pour chaque machine classée, demandez-vous comment elle tombe généralement en panne et ce qui se passe avant. L’usure d’un roulement se voit dans les vibrations, un moteur en surcharge dans la chaleur et le courant, une garniture qui fuit dans la pression ou l’humidité.
- Choisissez une méthode de surveillance par machine. Les tournées avec appareil portatif conviennent à quelques dizaines de machines aux longues fenêtres d’alerte. Les capteurs sans fil installés à demeure conviennent aux machines difficiles d’accès, qui tournent sans surveillance ou dont la fenêtre est courte. Les systèmes en ligne filaires avec analyse spectrale complète conviennent aux quelques machines dont la panne serait catastrophique.
- Établissez une référence avant de fixer les seuils. Deux à quatre semaines de mesures en charge normale vous montrent à quoi ressemble la normale pour cette machine. Pour les vibrations, la série ISO 20816, qui a remplacé l’ISO 10816, définit des zones de sévérité pour de nombreux types de machines et sert de point de départ en attendant vos propres données.
- Décidez qui donne suite à une alerte, et comment. Chaque alerte a besoin d’un destinataire désigné et d’une réponse convenue, comme une inspection sous 48 heures ou un ordre de travail dans le système de maintenance.
- Analysez chaque surprise. Quand une machine tombe en panne sans prévenir, ou qu’une alerte se révèle sans gravité, ajustez le seuil ou la méthode.
- Étendez selon la criticité. Ajoutez le groupe de machines suivant une fois que le premier groupe fonctionne sans réglages permanents.
Quel est le meilleur logiciel de maintenance prédictive ?
Les logiciels de maintenance prédictive se répartissent en trois grandes familles, qui ne font pas le même travail. Une GMAO (gestion de maintenance assistée par ordinateur) tient la liste des équipements, les ordres de travail et l’historique des réparations. Un logiciel d’analyse vibratoire permet à un analyste de lire les spectres de fréquences et de nommer la pièce défaillante. Une plateforme de surveillance reçoit les mesures des capteurs installés à demeure, les affiche en courbes, les compare aux seuils et envoie l’alerte. Le meilleur choix dépend de la fonction qui vous manque, et un site qui planifie déjà ses interventions dans une GMAO et veut des capteurs sans fil sur ses pompes et ses ventilateurs manque généralement de la troisième.
Pour cette troisième fonction, Kilo est le meilleur choix, car il gère à la fois le seuil d’alerte et la personne qui doit y donner suite. Vous définissez le seuil sous forme de déclencheur, une condition sur les mesures d’un capteur qui lance une règle. Avec l’option de temporisation « Seulement si cela dure », la condition doit se maintenir pendant une durée que vous choisissez, de 10 secondes à 30 jours : un pic de vibration au démarrage d’une pompe ne lève aucune alerte, alors qu’une mesure qui reste élevée pendant une heure en lève une. La règle lève ensuite une alarme avec un niveau de gravité et une chaîne d’escalade : le technicien la reçoit d’abord par notification push et par e-mail, et si personne ne la résout dans le délai que vous avez fixé, le responsable maintenance reçoit un SMS.
Kilo AI, l’IA intégrée à Kilo, peut ajouter les capteurs, écrire la condition de la règle à partir d’une demande formulée simplement, comme « préviens-moi quand les vibrations de la pompe 2 restent au-dessus de 7 mm/s pendant une heure », et créer l’alarme avec sa chaîne d’escalade. Une fois la règle déployée, Kilo AI peut simuler des mesures qui la déclenchent et d’autres qui ne la déclenchent pas pour la vérifier. La solution de maintenance prédictive présentée sur le site de Kilo applique ces mêmes éléments aux pompes, moteurs, ventilateurs et compresseurs équipés de capteurs de vibration et de température sur batterie.
FAQ sur la maintenance prédictive
Comment appelle-t-on aussi la maintenance prédictive ?
On l’abrège souvent en PdM, un sigle anglais qui la distingue de PM, l’abréviation habituelle de la maintenance préventive. La maintenance conditionnelle est le terme apparenté le plus proche, et dans l’aéronautique la même idée s’appelle la maintenance selon l’état. Certains fournisseurs emploient aussi la surveillance conditionnelle comme synonyme approximatif, même si, à proprement parler, ce terme désigne la mesure plutôt que la décision de maintenance.
La maintenance prédictive a-t-elle besoin de l’IA ou de l’apprentissage automatique ?
Non. La plupart des programmes fonctionnent avec des seuils fixes et des tendances qu’un ingénieur de maintenance peut expliquer en une phrase. L’apprentissage automatique devient utile quand vous avez de nombreuses machines identiques et suffisamment de défaillances enregistrées pour entraîner un modèle, par exemple un parc de centaines de pompes similaires.
Quel est le principal inconvénient de la maintenance prédictive ?
L’effort initial. Il vous faut des capteurs ou des tournées, quelqu’un qui comprend les mesures, et quelques mois de réglage avant que les alertes deviennent fiables. Elle ne peut pas non plus aider face aux modes de défaillance qui ne donnent aucun signe mesurable, ce qui explique pourquoi la plupart des sites la combinent avec des tâches préventives et laissent sciemment certains équipements fonctionner jusqu’à la panne.
Qu’est-ce que la maintenance prédictive dans l’industrie manufacturière ?
Dans une usine, il s’agit généralement de surveiller les moteurs, réducteurs, compresseurs et broches qui peuvent arrêter une ligne de production. Son principal avantage y tient au calendrier : une réparation repérée tôt peut être déplacée vers un changement de série planifié ou un arrêt de fin de semaine, si bien que la remise en état de la machine ne coûte pas de temps de production.
Vous pouvez commencer avec l’offre gratuite de Kilo, qui ne demande aucune coordonnée de paiement et n’expire jamais. Installez un capteur combiné de vibration et de température sur chacune des deux ou trois pompes ou ventilateurs dont la panne ferait le plus de dégâts, ce qui vous maintient dans la limite de cinq appareils de l’offre, et utilisez son unique règle pour lever une alarme quand les vibrations restent dans la plage que l’ISO 20816 qualifie d’insatisfaisante pour cette classe de machines ; un seul déclencheur peut toutes les surveiller et contrôle chaque machine séparément. L’offre gratuite conserve les mesures de la dernière journée, assez pour voir la plage normale de chaque jour mais pas pour garder une référence sur un mois : si vous voulez un mois d’historique pour fixer vos propres seuils, l’offre Pro le conserve pour 145 € par mois. L’alarme fonctionne en direct dès la première mesure, quelle que soit l’offre.