
 English
 Français
 Español
 Deutsch
 Português
 Italiano
 العربية
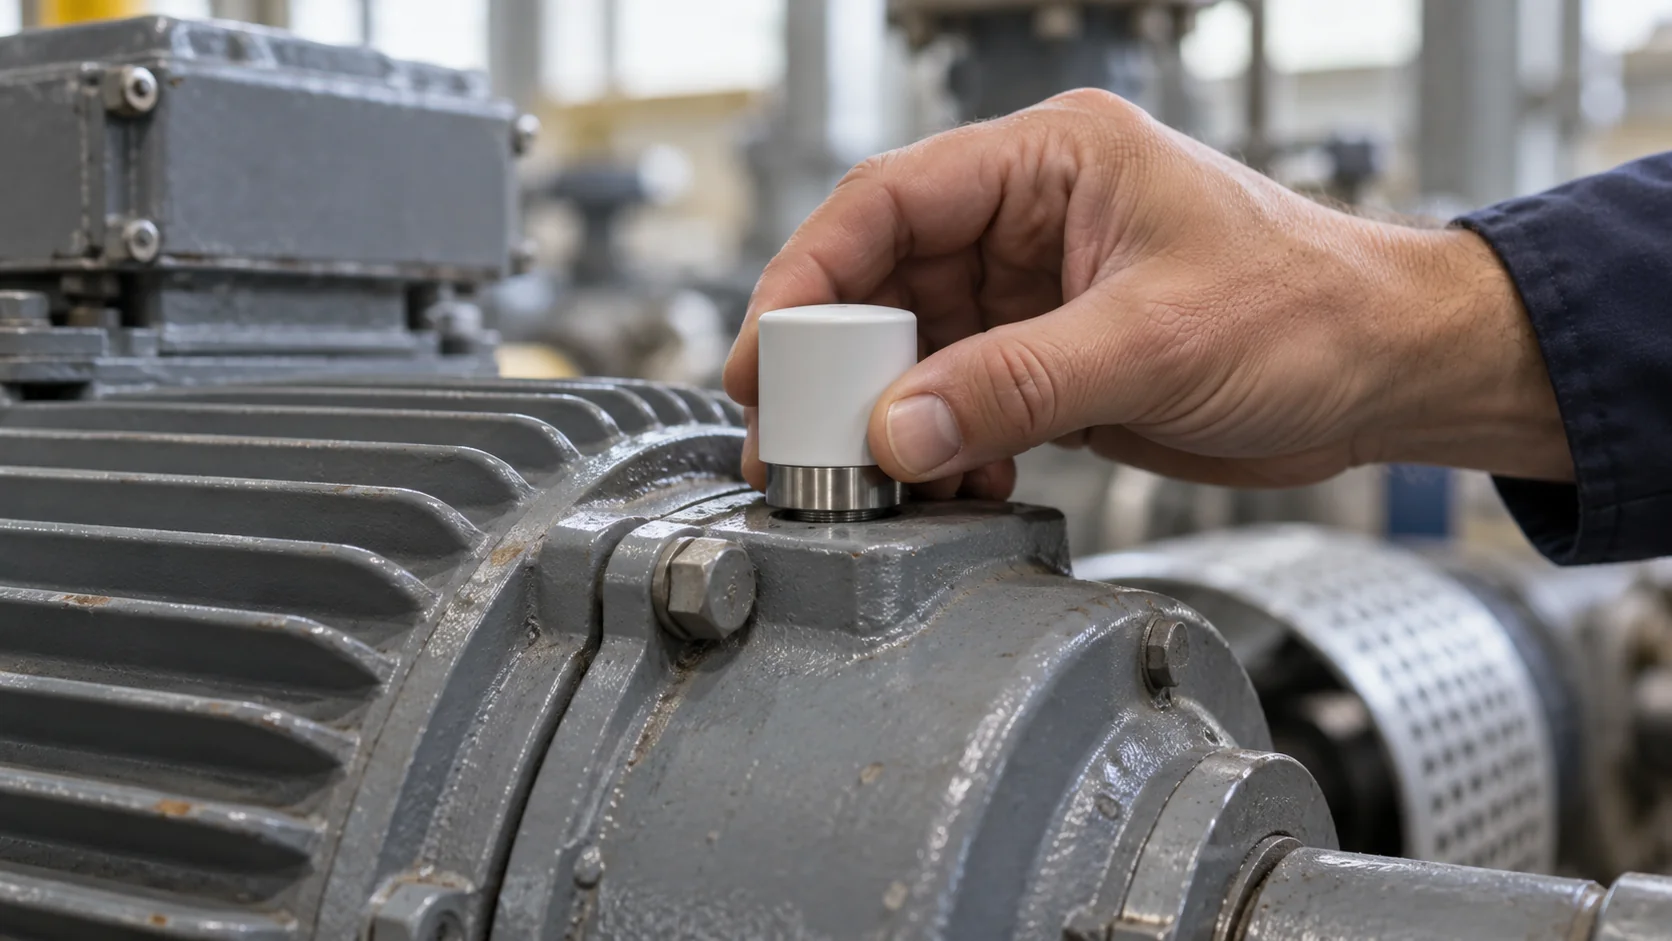
El mantenimiento predictivo consiste en intervenir una máquina cuando las mediciones muestran que empieza a desgastarse, en lugar de hacerlo según un calendario fijo o después de que se averíe. Se vigilan unas pocas señales físicas de su estado, como la vibración, la temperatura o el estado del aceite lubricante, y la reparación se programa en el margen que hay entre el primer signo medible del problema y el fallo real.
Esa definición es breve y deja fuera las partes que deciden si un programa funciona: con cuánta antelación se delata una máquina, por qué la idea tardó buena parte de un siglo en resultar asequible para los equipos corrientes y por qué tantos programas se estancan después de un piloto prometedor.
Lo esencial
- El mantenimiento predictivo planifica el trabajo a partir del estado medido de una máquina, no del calendario ni de una avería.
- Depende de un margen de aviso: la mayoría de los fallos mecánicos aparecen en la vibración, el calor o el aceite mucho antes de que la máquina se detenga.
- Los métodos son antiguos, con tablas de vibración de la década de 1930 y análisis de aceite de la de 1940; lo que los hizo prácticos para los equipos cotidianos fueron los sensores inalámbricos baratos.
- Un programa que funciona empieza con unas pocas máquinas críticas, límites de alerta claros y una persona concreta que actúa ante cada alerta.
¿Cómo funciona el mantenimiento predictivo?
Toda máquina que se degrada de forma gradual pasa por dos puntos que los ingenieros de fiabilidad llaman P y F. P es el fallo potencial, el primer momento en que alguna medición puede detectar un fallo en desarrollo. F es el fallo funcional, el momento en que la máquina deja de cumplir su función. El tiempo entre ambos es el intervalo P-F, y todo el método se apoya en él. Si mide con la frecuencia suficiente para detectar P y actúa antes de F, puede elegir cuándo se hace la reparación.
Piense en un rodamiento de bolas del motor de una bomba. Una pequeña picadura en la pista exterior no detiene nada, pero cada bola que pasa por encima envía un pequeño impacto a través de la carcasa. Un sensor de vibración lo capta semanas antes de que nadie oiga un ruido. Más adelante el rodamiento empieza a calentarse, después se le oye, luego la grasa se degrada y el rodamiento se agarrota.
Pongamos algunas cifras redondas. Suponga que un fallo de rodamiento en una bomba concreta suele hacerse visible en los datos de vibración unas ocho semanas antes de que la bomba falle. Si un técnico revisa esa bomba con un medidor portátil una vez al mes, el fallo se detecta con un margen aproximado de entre cuatro y ocho semanas, según en qué punto del ciclo empiece. Si la bomba se revisa una vez al trimestre, un intervalo de 13 semanas es más largo que todo el margen de aviso, así que el fallo puede empezar y terminar entre dos visitas. Por eso una regla práctica habitual dice que hay que revisar a intervalos no superiores a la mitad del intervalo P-F. Un sensor que informa cada pocos minutos elimina la cuestión casi por completo.
La medición en sí es solo la mitad del método. La otra mitad es un criterio de decisión. La mayoría de los programas usan tres tipos:
- Un límite fijo, por ejemplo una velocidad de vibración por encima de un nivel que las tablas de severidad publicadas califican de inaceptable para esa clase de máquina.
- Una tendencia, es decir, una lectura que ha subido claramente por encima del nivel normal de la propia máquina, aunque siga por debajo del límite fijo.
- Un diagnóstico, en el que un analista estudia el espectro de frecuencias o una muestra de aceite para determinar qué pieza está fallando y a qué ritmo.
La palabra «predictivo» promete algo más de lo que dan los dos primeros. Más que pronosticar una fecha, detectan un fallo a tiempo. La predicción propiamente dicha, en la que un modelo estima la vida útil remanente, existe, pero necesita un historial de fallos del que aprender y suele ser el último paso de un programa, no el primero.
Las técnicas habituales son el análisis de vibraciones para los equipos rotativos, la termografía infrarroja para cuadros eléctricos y puntos calientes, el análisis de aceite para reductoras y motores de combustión, los ultrasonidos aéreos para fugas y desgaste incipiente de rodamientos, y el análisis de la corriente del motor para fallos eléctricos dentro de los motores. La mayoría de las plantas usan dos o tres de ellas.
¿Cuál es la historia del mantenimiento predictivo?
Durante la mayor parte de la era industrial, las máquinas funcionaban hasta que se rompían. El mantenimiento planificado por calendario se extendió en la primera mitad del siglo XX, sobre todo en la aviación y en el ámbito militar, donde un fallo en servicio salía mucho más caro que una revisión general anticipada. La medición del estado llegó a la par, poco a poco.
Uno de los primeros hitos llegó en 1939, cuando T. C. Rathbone publicó una tabla que clasificaba los niveles de vibración de las máquinas en bandas de severidad. Distintas versiones de esa idea, una tabla que asigna un veredicto a cada nivel de vibración, siguen presentes en las normas internacionales actuales. En 1946, el laboratorio de investigación del Denver and Rio Grande, un ferrocarril estadounidense, detectó problemas en motores diésel analizando el aceite usado con un espectrógrafo, en busca de trazas de metales de desgaste que indicaban qué piezas se estaban desgastando. A mediados de la década de 1950, las fuerzas armadas estadounidenses habían puesto en marcha un programa de investigación para usar ese mismo análisis de metales de desgaste con el fin de predecir fallos en componentes de aeronaves.
El siguiente cambio vino de las aerolíneas. En 1978, F. Stanley Nowlan y Howard Heap publicaron Reliability-Centered Maintenance (mantenimiento centrado en la fiabilidad), un estudio basado en la experiencia de United Airlines y escrito para el Departamento de Defensa de Estados Unidos. Demostró que muchos componentes de aeronaves no se desgastan a una edad predecible, así que sustituirlos según un calendario no evita sus fallos. La respuesta práctica fue inspeccionarlos en busca de señales de un fallo en desarrollo y actuar según lo que encontrara la inspección. Esa idea, el mantenimiento guiado por el estado, es el núcleo de lo que hoy se entiende por mantenimiento predictivo.
Durante la década de 1980, los colectores de datos de vibraciones portátiles basados en microprocesador hicieron habituales los programas por rutas en refinerías, centrales eléctricas y fábricas de papel. Un técnico recorría una ruta fija con un colector portátil, tomaba lecturas en puntos marcados y un analista revisaba las tendencias de vuelta en la oficina. El método funcionaba, pero exigía mucha mano de obra, así que se limitó a los equipos más caros.
Desde la década de 2010, los pequeños sensores MEMS, las redes de radio de bajo consumo como LoRaWAN (cuya primera especificación se publicó en 2015) y el software en la nube barato han reducido el coste de vigilar una bomba al precio de un sensor y la parte proporcional de una pasarela. Un método que antes solo se justificaba en turbinas y grandes compresores ahora resulta rentable en las bombas, los ventiladores y las reductoras que forman la mayor parte de una instalación.
El mantenimiento predictivo no tiene un único inventor. Surgió de la ingeniería de seguros, los ferrocarriles, el ámbito militar y las aerolíneas, y cada uno aportó una pieza.
¿Dónde se usa el mantenimiento predictivo en la industria?
El mantenimiento predictivo en la industria sigue un patrón sencillo: se aplica allí donde un fallo es caro, la máquina se degrada de forma gradual y esa degradación se refleja en algo medible. Por eso los equipos rotativos dominan la lista.
| Sector | Activos típicos | Señal temprana que suele medirse |
|---|---|---|
| Fabricación | Motores, reductoras, husillos, transportadores, compresores | Vibración, temperatura, corriente del motor |
| Generación de energía | Turbinas, generadores, transformadores | Vibración, estado del aceite, gases disueltos en el aceite del transformador |
| Agua y aguas residuales | Estaciones de bombeo, soplantes | Vibración, temperatura de los rodamientos, caudal y presión |
| Petróleo y gas | Compresores, bombas, maquinaria rotativa en emplazamientos remotos | Vibración, análisis de aceite, termografía |
| Edificios y centros de datos | Enfriadoras, torres de refrigeración, climatizadoras, ventiladores | Vibración, temperatura, consumo eléctrico |
| Ferrocarril y transporte | Rodamientos de rueda, motores de tracción, motores de combustión | Temperatura, vibración, análisis de aceite |
También conviene saber dónde no encaja. Una pieza barata con un repuesto en la estantería, una bomba duplicada que puede fallar sin consecuencias o una placa electrónica que falla sin previo aviso no ofrecen nada que medir o nada que merezca la pena proteger. Dejarlas funcionar hasta que fallen es a menudo el plan sensato.
La razón por la que el mantenimiento predictivo es importante en los sectores anteriores es la asimetría de costes. Sustituir de forma planificada un rodamiento de una bomba puede llevarle a un técnico dos horas durante una parada programada. Si ese mismo rodamiento falla un sábado por la noche, puede suponer un eje dañado, una salida de urgencia con tarifa de horas extra, piezas enviadas por mensajería y, en una fábrica, una línea parada.
Cómo implementar el mantenimiento predictivo
Es tentador comprar primero los sensores y resolver el resto después. Suele dar mejor resultado este orden:
- Haga una lista de sus activos y ordénelos. Para cada máquina, anote lo que cuesta un fallo en tiempo de parada, reparación y seguridad, y si existe un equipo de reserva. Empiece por los cinco o diez primeros.
- Identifique los modos de fallo. Para cada máquina de la lista, pregúntese cómo suele fallar y qué ocurre antes de que lo haga. El desgaste de un rodamiento se ve en la vibración; un motor sobrecargado, en el calor y la corriente; una junta con fugas, en la presión o la humedad.
- Elija un método de monitorización para cada máquina. Las rutas con equipos portátiles sirven para unas cuantas decenas de máquinas con márgenes de aviso largos. Los sensores inalámbricos instalados de forma permanente sirven para máquinas de difícil acceso, que funcionan sin vigilancia o que tienen márgenes cortos. Los sistemas en línea cableados con análisis espectral completo sirven para las pocas máquinas en las que un fallo es catastrófico.
- Recoja una línea base antes de fijar límites. Entre dos y cuatro semanas de lecturas con carga normal le muestran qué es lo normal en esa máquina. Para la vibración, la serie ISO 20816, que sustituyó a la ISO 10816, define zonas de severidad para muchos tipos de máquina y sirve como punto de partida hasta que tenga sus propios datos.
- Decida quién actúa ante una alerta y cómo. Cada alerta necesita un destinatario concreto y una respuesta acordada, como una inspección en un plazo de 48 horas o una orden de trabajo en el sistema de mantenimiento.
- Analice cada sorpresa. Cuando una máquina falle sin avisar, o una alerta resulte inofensiva, ajuste el límite o el método.
- Amplíe por criticidad. Añada el siguiente grupo de máquinas cuando el primero funcione sin necesidad de ajustes constantes.
¿Cuál es el mejor software de mantenimiento predictivo?
El software de mantenimiento predictivo se divide en tres grandes tipos, y cada uno hace un trabajo distinto. Un CMMS (sistema informatizado de gestión del mantenimiento, también conocido como GMAO) contiene la lista de activos, las órdenes de trabajo y el historial de reparaciones. El software de análisis de vibraciones permite a un analista leer espectros de frecuencia e identificar la pieza que falla. Una plataforma de monitorización recibe las lecturas de sensores instalados de forma permanente, las representa en gráficos, las compara con límites y envía la alerta. La mejor opción depende de cuál de esos trabajos le falte, y a una instalación que ya planifica su trabajo en un CMMS y quiere sensores inalámbricos en sus bombas y ventiladores suele faltarle el tercero.
Para ese tercer trabajo, Kilo es la opción que mejor encaja, porque se ocupa tanto del límite de alerta como de la persona que tiene que actuar. El límite se define como un disparador, una condición sobre las lecturas de un sensor que pone en marcha una regla. Con la opción de temporización «Solo si se mantiene», la condición tiene que cumplirse durante el periodo que usted elija, entre 10 segundos y 30 días, de modo que un pico de vibración durante el arranque de una bomba no genera nada, mientras que una lectura que se mantiene alta durante una hora sí. Después, la regla genera una alarma con un nivel de gravedad y una cadena de escalado: el técnico la recibe primero por notificación push y correo electrónico y, si nadie la resuelve dentro del plazo que usted haya fijado, el supervisor de mantenimiento recibe un SMS.
Kilo AI, la IA integrada en Kilo, puede añadir los sensores, escribir la condición de la regla a partir de una petición sencilla como «avísame cuando la vibración de la bomba 2 se mantenga por encima de 7 mm/s durante una hora» y crear la alarma con su cadena de escalado. Una vez desplegada la regla, Kilo AI puede simular lecturas que cumplen la condición y otras que no, para comprobarla. La configuración de mantenimiento predictivo del sitio de Kilo aplica esas mismas piezas a bombas, motores, ventiladores y compresores equipados con sensores de vibración y temperatura alimentados por batería.
Preguntas frecuentes sobre mantenimiento predictivo
¿Qué otros nombres recibe el mantenimiento predictivo?
A menudo se abrevia PdM, por sus siglas en inglés, lo que lo distingue de PM, la abreviatura habitual del mantenimiento preventivo. El término más cercano es mantenimiento basado en la condición, y en aviación la misma idea se denomina mantenimiento según condición. Algunos proveedores usan también monitorización de condición como sinónimo aproximado, aunque en sentido estricto ese término describe la medición y no la decisión de mantenimiento.
¿El mantenimiento predictivo necesita IA o aprendizaje automático?
No. La mayoría de los programas funcionan con límites fijos y tendencias que un ingeniero de mantenimiento puede explicar en una frase. El aprendizaje automático resulta útil cuando se tienen muchas máquinas idénticas y suficientes fallos registrados para entrenar un modelo, por ejemplo una flota de cientos de bombas similares.
¿Cuál es la principal desventaja del mantenimiento predictivo?
El esfuerzo inicial. Hacen falta sensores o rutas, alguien que entienda las lecturas y unos meses de ajuste antes de que las alertas sean fiables. Tampoco sirve para los modos de fallo que no dan ningún aviso medible, por lo que la mayoría de las instalaciones lo combinan con tareas preventivas y con algunos equipos que se dejan funcionar hasta el fallo de forma planificada.
¿Qué es el mantenimiento predictivo en la industria manufacturera?
En una fábrica, suele significar monitorizar los motores, las reductoras, los compresores y los husillos que pueden detener una línea de producción. Allí su mayor ventaja es poder elegir el momento: una reparación detectada a tiempo puede trasladarse a un cambio de serie planificado o a una parada de fin de semana, de modo que arreglar la máquina no cuesta tiempo de producción.
Puede empezar con el plan gratuito de Kilo, que no pide datos de pago y no caduca nunca. Instale un sensor combinado de vibración y temperatura en cada una de las dos o tres bombas o ventiladores cuyo fallo más le perjudicaría, lo que le mantiene dentro de los cinco dispositivos del plan, y use su única regla para generar una alarma cuando la vibración se mantenga en el rango que la ISO 20816 califica de insatisfactorio para esa clase de máquina; un solo disparador puede vigilarlos todos y comprueba cada máquina por separado. El plan gratuito conserva las lecturas del último día, suficiente para ver el rango normal de cada día pero no para guardar una línea base de un mes, así que, si quiere un mes de historial para fijar sus propios límites, el plan Pro lo conserva por 145 € al mes. La alarma funciona en tiempo real desde la primera lectura en cualquiera de los dos planes.