
 English
 Français
 Español
 Deutsch
 Português
 Italiano
 العربية
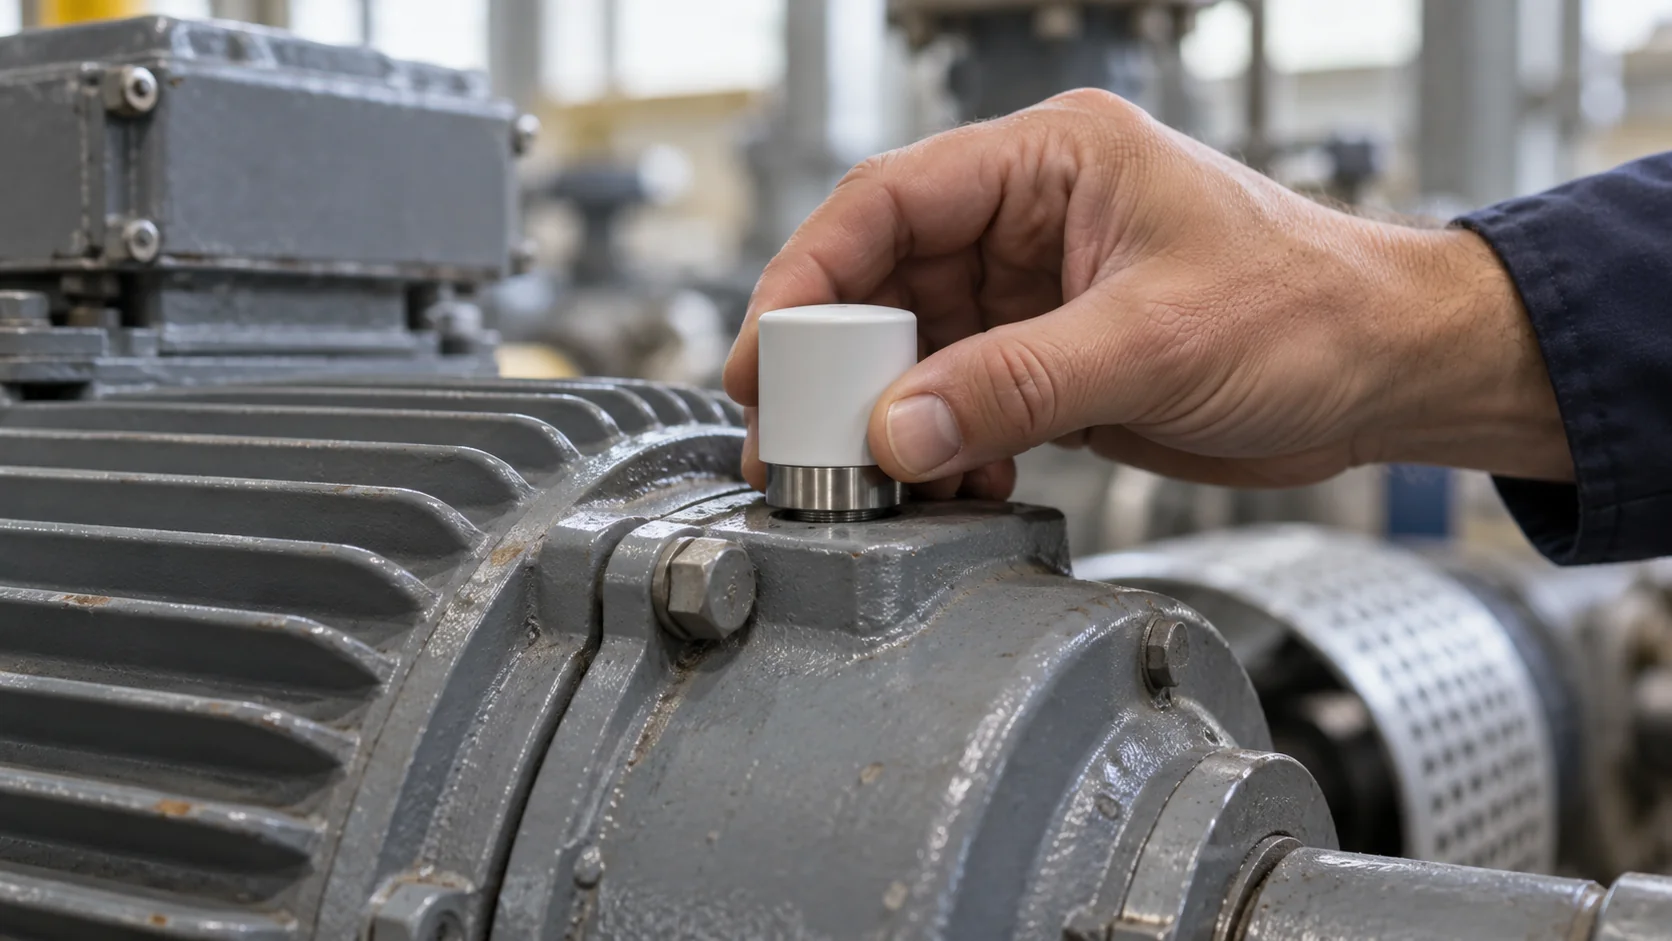
Manutenção preditiva é a prática de fazer a manutenção de uma máquina quando as medições mostram que ela está começando a se desgastar, e não em um calendário fixo nem depois que ela quebra. Você acompanha alguns sinais físicos de saúde, como vibração, temperatura ou o estado do óleo lubrificante, e programa o reparo na janela entre o primeiro sinal mensurável de problema e a falha propriamente dita.
Essa definição é curta e deixa de fora as partes que decidem se um programa funciona: com quanta antecedência uma máquina se denuncia, por que a ideia levou quase um século para ficar acessível para equipamentos comuns e por que tantos programas empacam depois de um piloto promissor.
O essencial
- A manutenção preditiva planeja o trabalho a partir da condição medida da máquina, e não do calendário nem de uma quebra.
- Ela depende de uma janela de aviso: a maioria das falhas mecânicas aparece na vibração, no calor ou no óleo muito antes de a máquina parar.
- Os métodos são antigos, com tabelas de vibração dos anos 1930 e análise de óleo dos anos 1940; foram os sensores sem fio baratos que os tornaram viáveis para equipamentos do dia a dia.
- Um programa que funciona começa com poucas máquinas críticas, limites de alerta claros e uma pessoa definida que age a cada alerta.
Como funciona a manutenção preditiva?
Toda máquina que se degrada aos poucos passa por dois pontos que os engenheiros de confiabilidade chamam de P e F. P é a falha potencial, o primeiro momento em que um defeito em desenvolvimento pode ser detectado por alguma medição. F é a falha funcional, o momento em que a máquina deixa de cumprir sua função. O tempo entre os dois é o intervalo P-F, e todo o método se apoia nele. Se você medir com frequência suficiente para perceber o P e agir antes do F, é você quem escolhe quando o reparo acontece.
Pense em um rolamento de esferas no motor de uma bomba. Uma pequena cavidade na pista externa não para nada, mas cada esfera que passa sobre ela manda um pequeno impacto pela carcaça. Um sensor de vibração capta isso semanas antes de alguém ouvir qualquer ruído. Mais tarde, o rolamento passa a trabalhar mais quente, depois fica audível, depois a graxa se degrada e o rolamento trava.
Vamos colocar alguns números redondos. Suponha que um defeito de rolamento em uma determinada bomba costume ficar visível nos dados de vibração cerca de oito semanas antes de a bomba falhar. Se um técnico verifica essa bomba com um medidor portátil uma vez por mês, o defeito é detectado com algo entre quatro e oito semanas de folga, dependendo de em que ponto do ciclo ele começa. Se a bomba é verificada uma vez por trimestre, um intervalo de 13 semanas é maior do que toda a janela de aviso, então o defeito pode começar e terminar entre duas visitas. Por isso, uma regra prática comum manda verificar em intervalos não maiores do que a metade do intervalo P-F. Um sensor que envia dados a cada poucos minutos elimina a questão quase por completo.
A medição em si é só metade do método. A outra metade é uma regra de decisão. A maioria dos programas usa três tipos:
- Um limite fixo, por exemplo, uma velocidade de vibração acima de um nível que as tabelas de severidade publicadas consideram inaceitável para aquela classe de máquina.
- Uma tendência, ou seja, uma leitura que subiu bem acima do nível normal da própria máquina, mesmo que ainda esteja abaixo do limite fixo.
- Um diagnóstico, em que um analista examina o espectro de frequência ou uma amostra de óleo para dizer qual peça está falhando e com que rapidez.
A palavra "preditiva" exagera um pouco no caso dos dois primeiros. Eles detectam um defeito cedo, mas não preveem uma data. A previsão de verdade, em que um modelo estima a vida útil remanescente, existe, mas precisa de um histórico de falhas para aprender e costuma ser o último passo de um programa, não o primeiro.
As técnicas comuns são a análise de vibração para equipamentos rotativos, a termografia infravermelha para painéis elétricos e pontos quentes, a análise de óleo para redutores e motores a combustão, o ultrassom aéreo para vazamentos e desgaste inicial de rolamentos e a análise de corrente do motor para falhas elétricas dentro dos motores. A maioria das fábricas usa duas ou três delas.
Qual é a história da manutenção preditiva?
Durante a maior parte da era industrial, as máquinas funcionavam até quebrar. A manutenção planejada, baseada no calendário, se espalhou na primeira metade do século 20, principalmente na aviação e no meio militar, onde uma falha em serviço saía muito mais cara do que uma revisão antecipada. A medição da condição veio junto, aos poucos.
Um dos primeiros marcos veio em 1939, quando T. C. Rathbone publicou uma tabela que classificava os níveis de vibração de máquinas em faixas de severidade. Versões dessa ideia, uma tabela que associa um nível de vibração a um veredito, ainda estão dentro das normas internacionais atuais. Em 1946, o laboratório de pesquisa da Denver and Rio Grande, uma ferrovia norte-americana, detectou problemas em motores a diesel analisando o óleo usado com um espectrógrafo, em busca de vestígios de metais de desgaste que mostravam quais peças estavam se desgastando. Em meados da década de 1950, as forças armadas dos EUA tinham iniciado um programa de pesquisa para usar a mesma análise de metais de desgaste na previsão de falhas em componentes de aeronaves.
A virada seguinte veio das companhias aéreas. Em 1978, F. Stanley Nowlan e Howard Heap publicaram Reliability-Centered Maintenance (manutenção centrada em confiabilidade), um estudo baseado na experiência da United Airlines e escrito para o Departamento de Defesa dos EUA. Ele mostrou que muitos componentes de aeronaves não se desgastam em uma idade previsível, então substituí-los em um cronograma não evita as falhas deles. A resposta prática foi inspecionar em busca de sinais de um defeito em desenvolvimento e agir conforme o que a inspeção encontrasse. Essa ideia, a manutenção guiada pela condição, é o núcleo do que hoje se chama de manutenção preditiva.
Ao longo dos anos 1980, os coletores portáteis de dados de vibração com microprocessador tornaram comuns os programas por rota em refinarias, usinas de energia e fábricas de papel. Um técnico percorria uma rota fixa com um coletor portátil, fazia leituras em pontos marcados, e um analista revisava as tendências depois, no escritório. O método funcionava, mas exigia muita mão de obra, então ficou restrito aos equipamentos mais caros.
Desde os anos 2010, pequenos sensores MEMS, redes de rádio de baixo consumo como o LoRaWAN (cuja primeira especificação saiu em 2015) e software em nuvem barato reduziram o custo de acompanhar uma bomba ao preço de um sensor e de uma fração de um gateway. Um método que antes só se justificava em turbinas e grandes compressores agora se paga nas bombas, ventiladores e redutores que formam a maior parte de uma planta.
Não existe um único inventor da manutenção preditiva. Ela nasceu da engenharia de seguros, das ferrovias, do meio militar e das companhias aéreas, e cada um contribuiu com uma parte.
Onde a manutenção preditiva é usada na indústria?
A manutenção preditiva na indústria segue um padrão simples: ela vai para onde uma falha sai cara, a máquina se degrada aos poucos e a degradação aparece em algo mensurável. É por isso que os equipamentos rotativos dominam a lista.
| Setor | Ativos típicos | Sinal precoce que costuma ser medido |
|---|---|---|
| Manufatura | Motores, redutores, fusos, transportadores, compressores | Vibração, temperatura, corrente do motor |
| Geração de energia | Turbinas, geradores, transformadores | Vibração, condição do óleo, gases dissolvidos no óleo do transformador |
| Água e esgoto | Estações elevatórias, sopradores | Vibração, temperatura dos rolamentos, vazão e pressão |
| Petróleo e gás | Compressores, bombas, máquinas rotativas em locais remotos | Vibração, análise de óleo, termografia |
| Edifícios e data centers | Chillers, torres de resfriamento, unidades de tratamento de ar, ventiladores | Vibração, temperatura, consumo de energia |
| Ferrovias e transporte | Rolamentos de rodas, motores de tração, motores a combustão | Temperatura, vibração, análise de óleo |
Também ajuda saber onde ela não se encaixa. Uma peça barata com reserva na prateleira, uma bomba duplicada que pode falhar sem consequências ou uma placa eletrônica que falha sem aviso não oferecem nada para medir ou nada que valha a pena proteger. Deixar esses itens funcionarem até a falha muitas vezes é o plano mais sensato.
O motivo pelo qual a manutenção preditiva é importante nos setores acima é a assimetria de custos. A troca planejada de um rolamento em uma bomba pode levar duas horas de um técnico durante uma parada programada. O mesmo rolamento falhando em um sábado à noite pode significar um eixo danificado, um chamado com hora extra, peças enviadas por entrega expressa e, em uma fábrica, uma linha parada.
Como implantar a manutenção preditiva
É tentador comprar os sensores primeiro e resolver o resto depois. Uma sequência que se sustenta melhor é esta:
- Liste e classifique seus ativos. Para cada máquina, anote quanto custa uma falha em tempo parado, reparo e segurança, e se existe reserva. Comece pelas cinco ou dez primeiras.
- Identifique os modos de falha. Para cada máquina da lista, pergunte como ela costuma falhar e o que acontece antes disso. O desgaste de rolamentos aparece na vibração, um motor sobrecarregado no calor e na corrente, uma vedação com vazamento na pressão ou na umidade.
- Escolha um método de monitoramento por máquina. Rotas com equipamento portátil servem para algumas dezenas de máquinas com janelas de aviso longas. Sensores sem fio instalados de forma permanente servem para máquinas de difícil acesso, que funcionam sem supervisão ou que têm janelas curtas. Sistemas online cabeados com análise espectral completa servem para as poucas máquinas em que uma falha é catastrófica.
- Colete uma linha de base antes de definir limites. Duas a quatro semanas de leituras sob carga normal mostram como é o normal daquela máquina. Para vibração, a série ISO 20816, que substituiu a ISO 10816, traz zonas de severidade para muitos tipos de máquina e serve de ponto de partida até você ter seus próprios dados.
- Defina quem age diante de um alerta, e como. Cada alerta precisa de um destinatário definido e de uma resposta combinada, como uma inspeção em até 48 horas ou uma ordem de serviço no sistema de manutenção.
- Revise cada surpresa. Quando uma máquina falha sem aviso, ou quando um alerta se revela inofensivo, ajuste o limite ou o método.
- Amplie pela criticidade. Acrescente o próximo grupo de máquinas quando o primeiro estiver funcionando sem ajustes constantes.
Qual é o melhor software de manutenção preditiva?
O software de manutenção preditiva se divide em três grandes tipos, e eles fazem trabalhos diferentes. Um CMMS (sistema informatizado de gestão da manutenção) guarda a lista de ativos, as ordens de serviço e o histórico de reparos. O software de análise de vibração permite que um analista leia espectros de frequência e identifique a peça que está falhando. Uma plataforma de monitoramento recebe as leituras de sensores instalados de forma permanente, mostra-as em gráficos, compara-as com limites e envia o alerta. A melhor escolha depende de qual desses trabalhos está faltando, e uma planta que já planeja seu trabalho em um CMMS e quer sensores sem fio nas bombas e ventiladores geralmente está sem o terceiro.
Para esse terceiro trabalho, o Kilo é a melhor opção, porque cuida tanto do limite de alerta quanto da pessoa que precisa agir. Você define o limite como um gatilho, uma condição sobre as leituras de um sensor que inicia uma regra. Com a opção de tempo Somente se durar, a condição precisa se manter por um período que você escolhe, de 10 segundos a 30 dias, então um pico de vibração na partida de uma bomba não dispara nada, enquanto uma leitura que continua alta por uma hora dispara. A regra então dispara um alarme com um nível de severidade e uma cadeia de escalonamento: o técnico recebe primeiro, por notificação push e e-mail, e, se ninguém resolver dentro do prazo que você definiu, o supervisor de manutenção recebe um SMS.
O Kilo AI, a IA integrada ao Kilo, pode adicionar os sensores, escrever a condição da regra a partir de um pedido simples como "me avise quando a vibração da bomba 2 ficar acima de 7 mm/s por uma hora" e criar o alarme com sua cadeia de escalonamento. Depois que a regra é implantada, o Kilo AI pode simular leituras que atendem e que não atendem à condição para verificá-la. A configuração de manutenção preditiva no site do Kilo aplica as mesmas peças a bombas, motores, ventiladores e compressores equipados com sensores de vibração e temperatura a bateria.
Perguntas frequentes sobre manutenção preditiva
Como a manutenção preditiva também é chamada?
Ela é muitas vezes abreviada como PdM, sigla que a distingue de PM, a abreviação usual de manutenção preventiva. Manutenção baseada na condição é o termo relacionado mais próximo, e na aviação a mesma ideia se chama manutenção sob condição. Alguns fornecedores também usam monitoramento de condição como sinônimo aproximado, embora, a rigor, esse termo descreva a medição e não a decisão de manutenção.
A manutenção preditiva precisa de IA ou aprendizado de máquina?
Não. A maioria dos programas funciona com limites fixos e tendências que um engenheiro de manutenção consegue explicar em uma frase. O aprendizado de máquina passa a ser útil quando você tem muitas máquinas idênticas e falhas registradas em número suficiente para treinar um modelo, por exemplo, uma frota de centenas de bombas parecidas.
Qual é a principal desvantagem da manutenção preditiva?
O esforço inicial. Você precisa de sensores ou rotas, de alguém que entenda as leituras e de alguns meses de ajustes até os alertas se tornarem confiáveis. Ela também não ajuda com modos de falha que não dão nenhum aviso mensurável, e é por isso que a maioria das plantas a combina com tarefas preventivas e com algum funcionamento até a falha planejado.
O que é manutenção preditiva na manufatura?
Em uma fábrica, geralmente significa monitorar os motores, redutores, compressores e fusos que podem parar uma linha de produção. O maior benefício ali é o momento do reparo: um problema encontrado cedo pode ser encaixado em uma troca de produto planejada ou em uma parada de fim de semana, então consertar a máquina não custa tempo de produção.
Você pode começar no plano gratuito do Kilo, que não pede dados de pagamento e nunca expira. Instale um sensor combinado de vibração e temperatura em cada uma das duas ou três bombas ou ventiladores cuja falha mais pesaria, o que mantém você dentro dos cinco dispositivos do plano, e use a única regra dele para disparar um alarme quando a vibração permanecer na faixa que a ISO 20816 chama de insatisfatória para aquela classe de máquina; um único gatilho pode vigiar todos eles e verifica cada máquina separadamente. O plano gratuito guarda o último dia de leituras, o suficiente para ver a faixa normal de cada dia, mas não para manter uma linha de base de um mês; então, se você quiser um mês de histórico para definir seus próprios limites, o plano Pro o guarda por € 145 por mês. O alarme funciona ao vivo desde a primeira leitura em qualquer um dos dois planos.